Schlechte
Schnittqualität?
Grat an der Unterkante, raue Schnittkanten, Verfärbungen, Anlauffarben oder Bartbildung. Die Maschine läuft, der Laser schneidet, aber das Ergebnis ist nicht mehr akzeptabel. Die Ursache liegt fast immer in einem von fünf Bereichen: Düse, Gas, Fokus, Leistung oder Geschwindigkeit. Mit Fotos der Schnittkanten und Ihren Parametern grenzen wir die Ursache oft schon vorab ein.
Warum schneidet mein Laser unsauber?
Die 5 häufigsten Ursachen für schlechte Schnittqualität: verschlissene Düse (30%), falscher Gasdruck (25%), Fokusversatz (20%), verschmutzte Optik (15%) und falsche Parameter (10%). In 80% der Fälle ist die Ursache mechanisch (Düse, Optik) oder eine Einstellungssache (Gas, Fokus, Parameter). Kostenlose erste Einschätzung am Telefon: +49 172 510 0715
Was Ihr Schnittbild verrät
Grat an der Unterkante
Der Klassiker. Tropfenförmige Anhänge an der Materialunterseite. Bei Baustahl mit Sauerstoff: Düse verschlissen, Gasdruck zu niedrig oder Schneidgeschwindigkeit zu hoch. Bei Edelstahl mit Stickstoff: Druck zu niedrig (braucht 12–20 bar) oder Düsenbohrung zu klein.
Raue, rillige Schnittkanten
Sichtbare Rillen (Riefen) auf der Schnittfläche. Ursachen: Vorschub zu schnell, Laserleistung zu niedrig, Fokusposition falsch. Auch möglich: Vibrationen an der Maschine (Linearachsen prüfen) oder pulsierender Gasfluss.
Verfärbungen & Anlauffarben
Blau-gelbe Verfärbungen an Edelstahl-Schnittkanten. Fast immer ein Gas-Problem: Stickstoff-Reinheit zu niedrig (< 99.95%), Gasdruck zu niedrig oder Leckage im Gassystem. Schon 0.1% Sauerstoff im Stickstoff reicht für Verfärbungen.
Bartbildung (Edelstahl)
Feine, scharfe Metallfäden an der Unterkante. Typisch für Edelstahl-Schnitte mit zu wenig Stickstoff-Druck. Lösung: Druck erhöhen (14–20 bar), Düse prüfen (muss sauber und rund sein), Abstand zum Material checken.
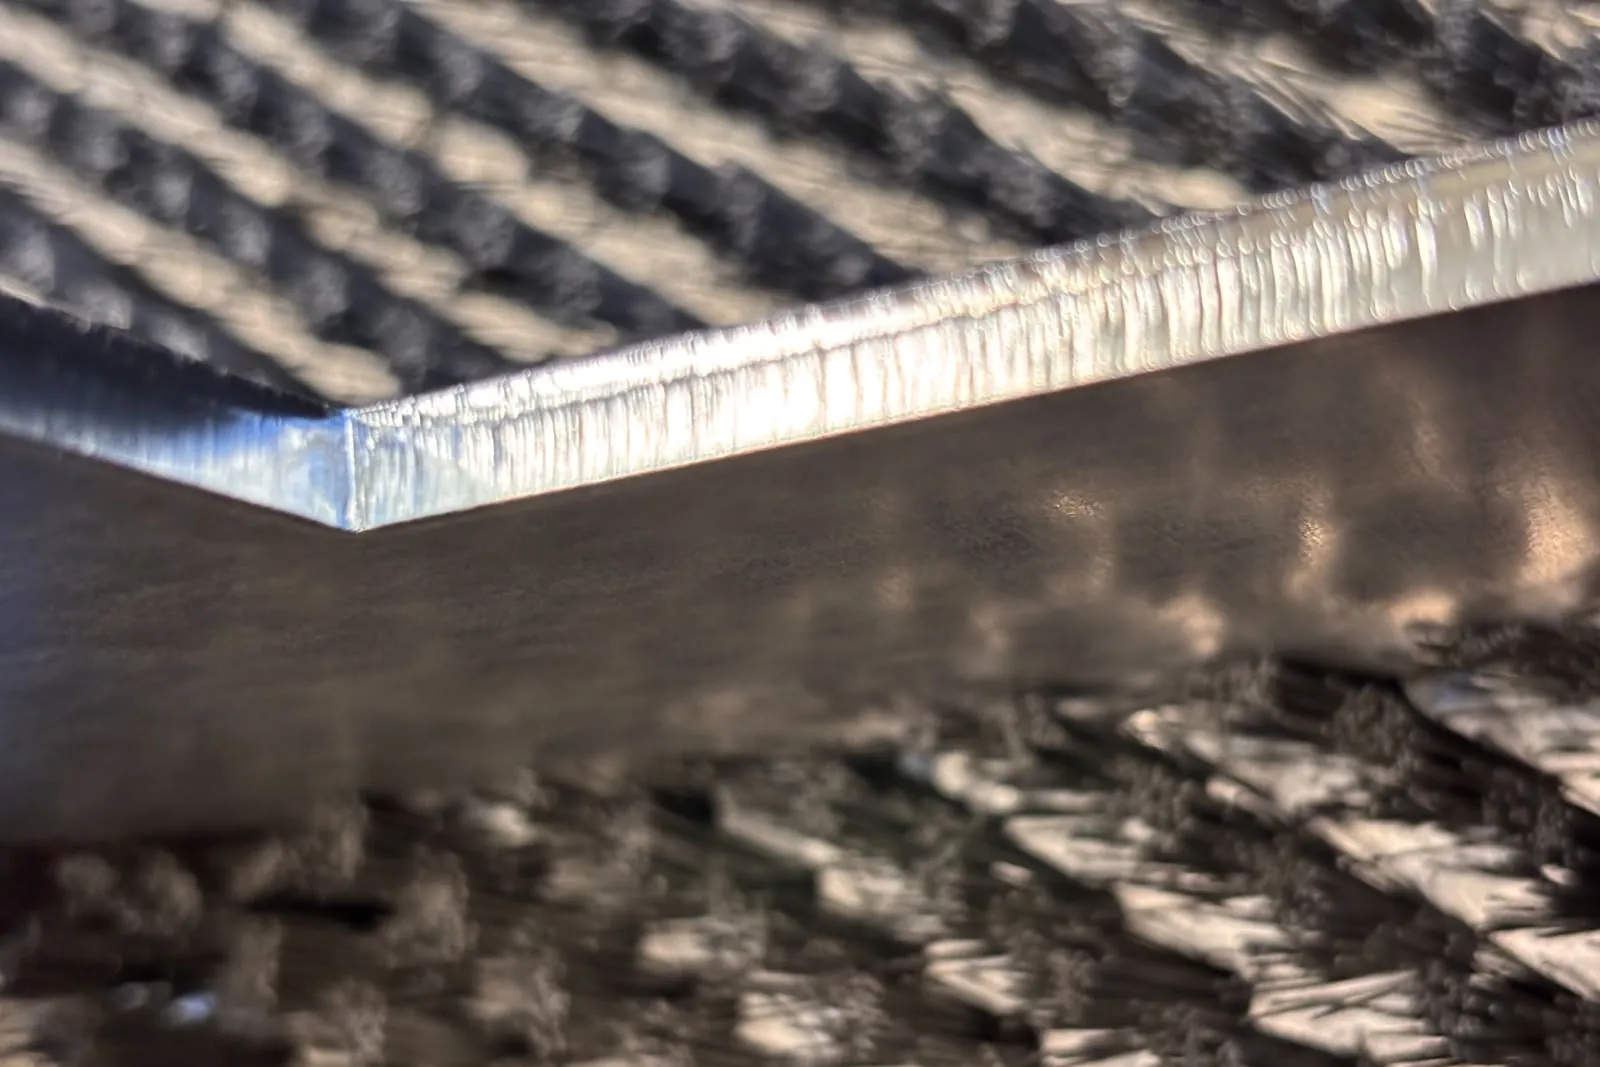
Raue, rillige Schnittkanten
Schnittkante an dickem Blech mit deutlich sichtbarem Riefenbild. Verlauf und Tiefe der Riefen geben Hinweise auf Fokuslage, Gasdruck und Vorschub.
So stellen Sie die Qualität wieder her
Düse tauschen & zentrieren
Die Düse ist das am meisten beanspruchte Verschleißteil. Nach Kollisionen oder 500+ Stunden prüfen. Neue Düse einsetzen und mit dem Zentrierwerkzeug ausrichten. Kosten: 5–30 EUR pro Düse. Der häufigste Fix für Schnittprobleme.
Gasdruck optimieren
Baustahl/Sauerstoff: 1–6 bar (dünnes Material weniger, dickes mehr). Edelstahl/Stickstoff: 12–20 bar. Aluminium/Stickstoff: 14–20 bar. Gasreinheit prüfen (Stickstoff mind. 99.95%). Schlauchverbindungen und Dichtungen auf Leckage testen.
Fokusposition korrigieren
Fokuskalibrierung durchführen. Bei autofokus-Maschinen: Sensorkalibrierung. Bei manueller Einstellung: mit Messplättchen prüfen. Fokusposition variiert je nach Material und Dicke. Technologietabelle der Maschine als Referenz nehmen.
Parameter-Reset
Wenn nichts hilft: Originalparameter vom Maschinenhersteller laden. Oft wurden Parameter über Monate hinweg angepasst und sind vom Optimum abgedriftet. Ein Reset auf Werkseinstellungen plus anschließende Feinjustierung löst viele Probleme.
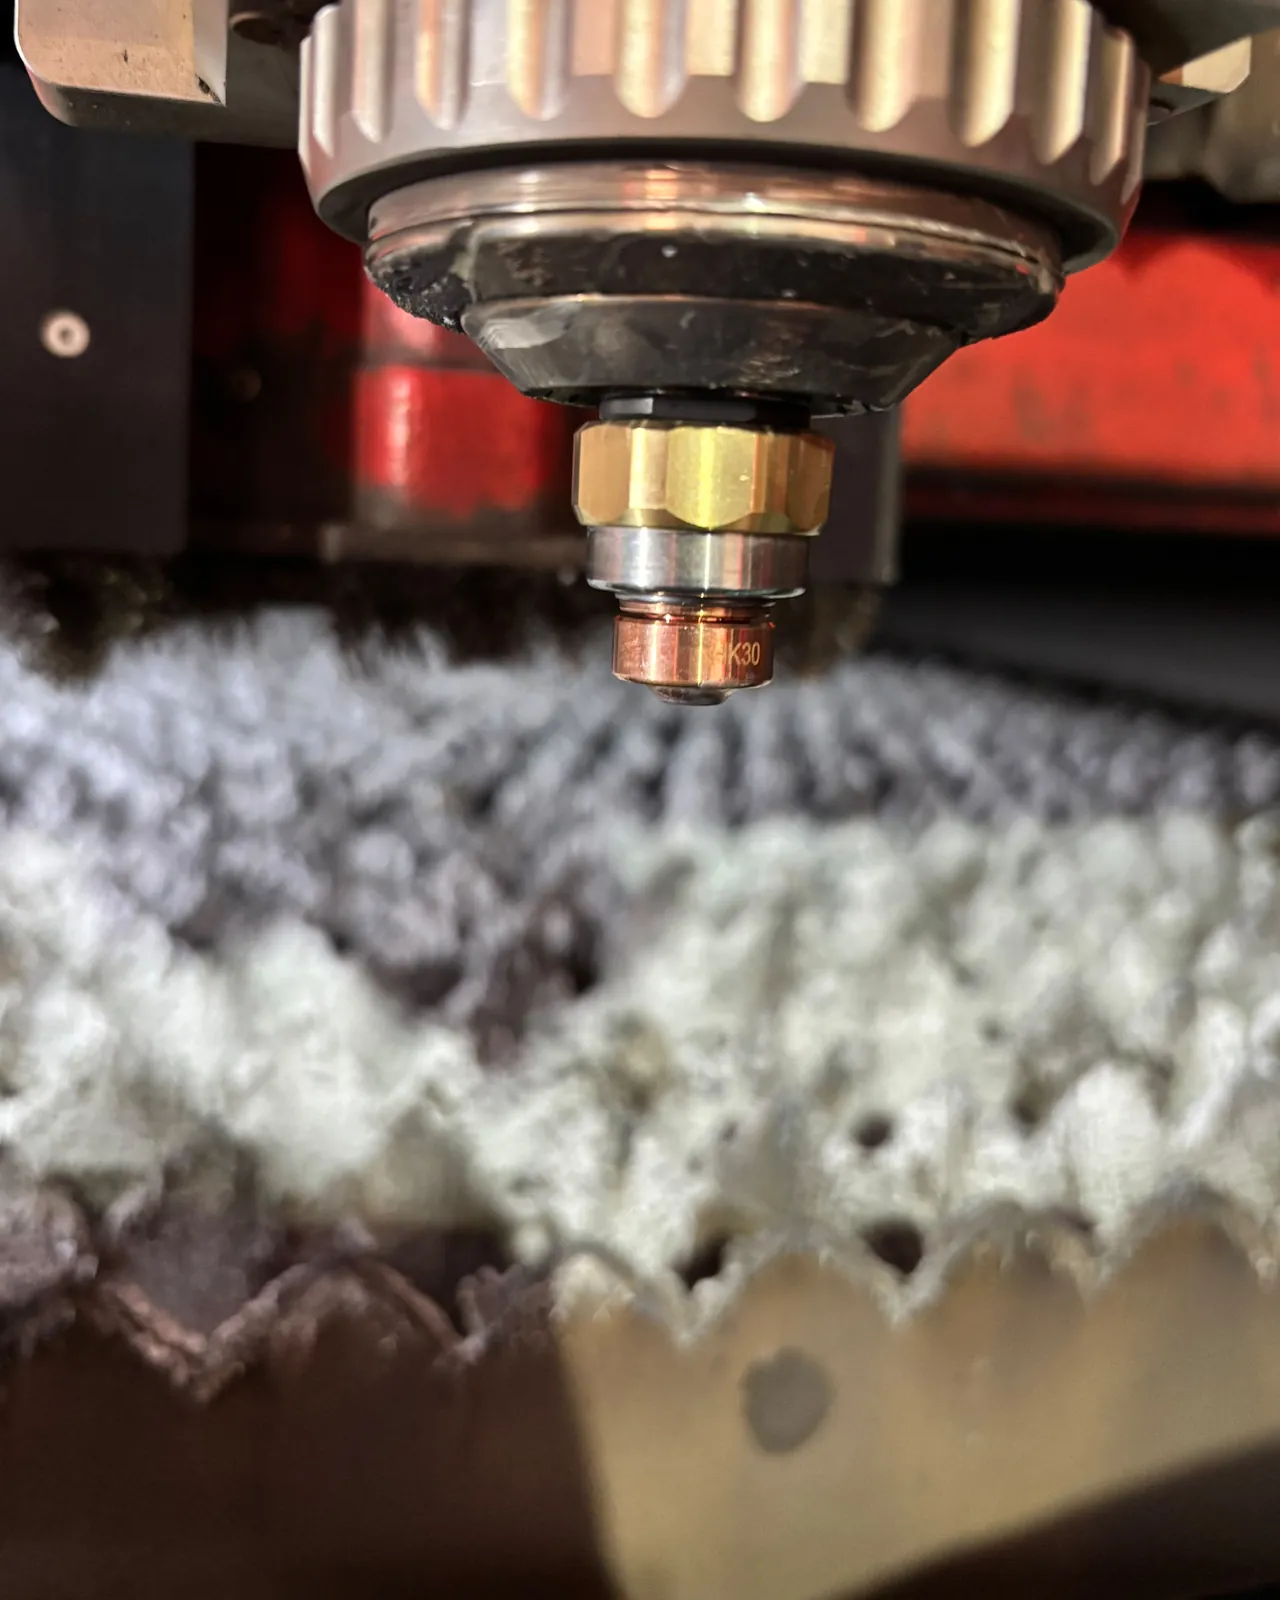
Düse tauschen und zentrieren
Düse und Düsenhalter am Schneidkopf. Sitz und Zentrierung der Düse gehören bei schlechter Schnittqualität zu den ersten Prüfpunkten.
FAQ
In 80% der Fälle unter 100 EUR: Düse (5–30 EUR), Schutzglas (20–80 EUR), Gas-Optimierung (nur Arbeitszeit). Sind Fokuslinse oder Schneidkopf beschädigt, kommen die Teile dazu (eine Fokuslinse kostet einige hundert Euro), unsere Arbeit rechnen wir nach Aufwand ab. Eine kostenlose erste Einschätzung am Telefon hilft, die Ursache einzugrenzen.
Düsentausch, Gasdruck-Anpassung und Schutzglas-Wechsel: ja, das können Sie selbst. Fokuskalibrierung und Optik-Austausch: besser den Techniker fragen. Wir leiten viele Kunden per Telefon durch die Selbstdiagnose.
Plötzlicher Qualitätsverlust: Düse beschädigt (Kollision?), Schutzglas verschmutzt (Schmauch-Ereignis) oder Gasflasche leer. Schleichender Verlust: Optik verschmutzt langsam, Düse verschleißt. Beide haben unterschiedliche Diagnose-Wege.
Baustahl: Sauerstoff (Reinheit 99.95%, 1–6 bar). Edelstahl: Stickstoff (Reinheit 99.999%, 12–20 bar). Aluminium: Stickstoff (14–20 bar) oder Druckluft (bei dünnem Material). Falsches Gas = schlechte Qualität, egal wie gut die Maschine eingestellt ist.
Verwandte Themen